服务咨询电话:
138 5317 5528
138 5317 5528
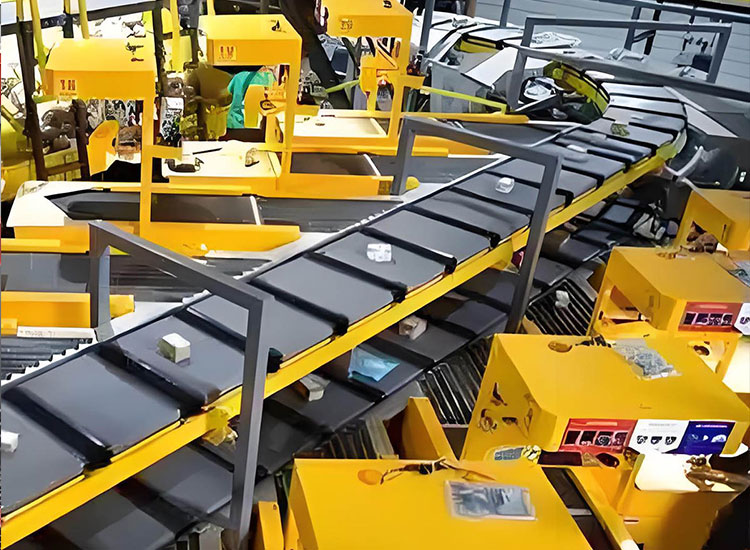
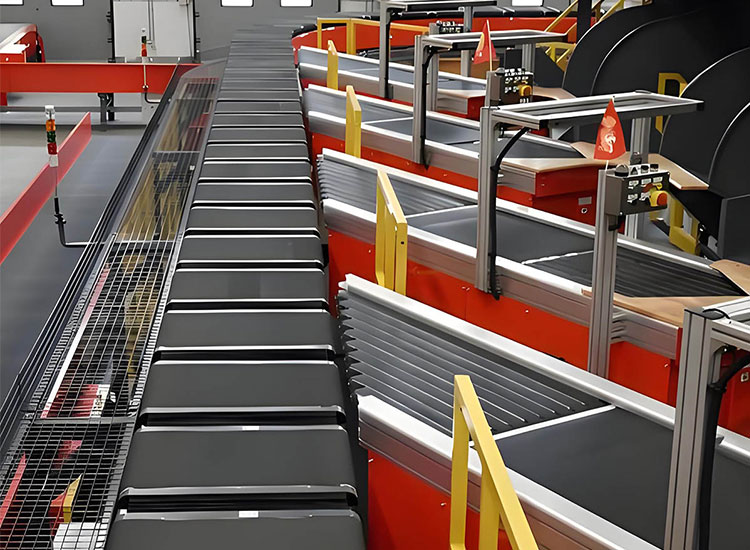
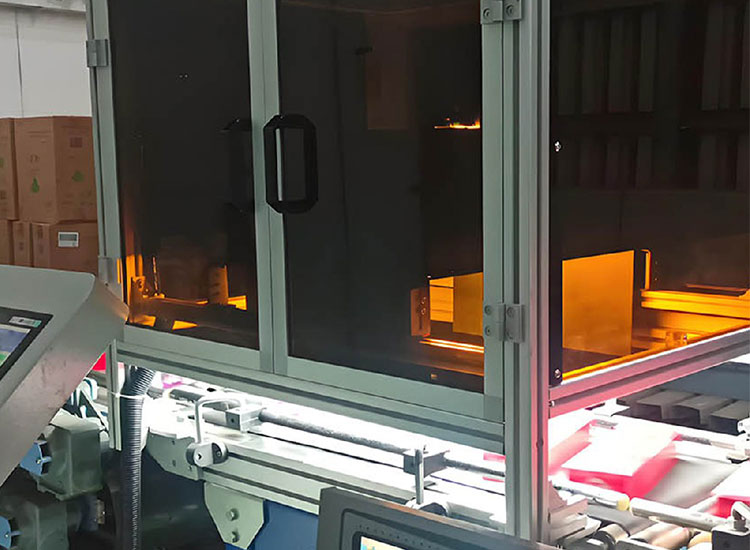
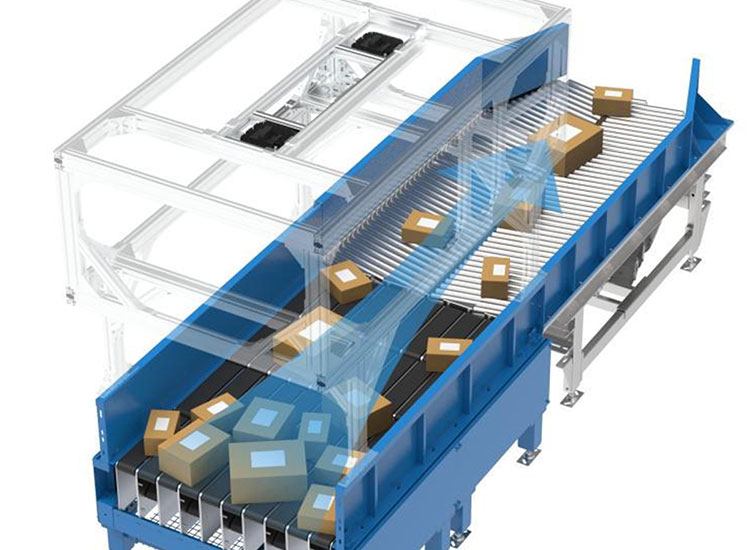
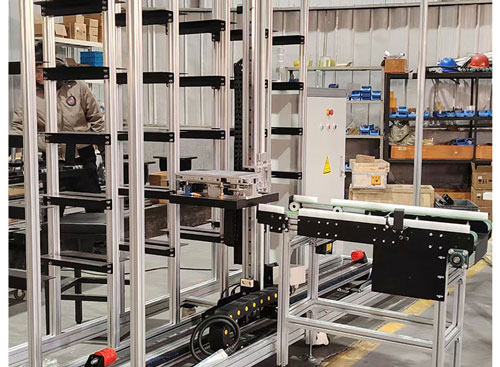
图像(视觉)识别分拣系统是一种集成了计算机视觉、图像处理、机器学习等技术的自动化系统,它能够在物流和制造行业中对物品进行快速、准确的识别和分类。该系统通过摄像头捕捉图像,利用深度学习算法进行分析,实现自动识别和追踪货物,从而提高分拣效率和准确性。
系统组成
图像识别分拣系统的核心模块包括:
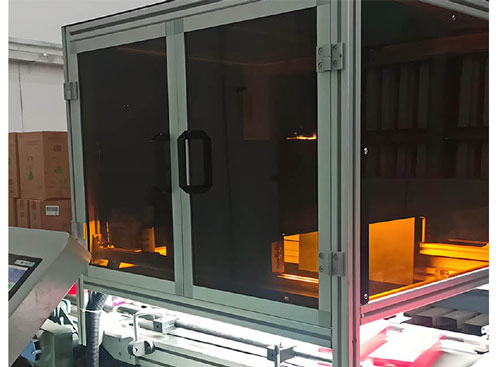
1.图像采集模块:配备高分辨率摄像头,负责捕捉货物的图像。
2.图像处理与分析模块:对采集的图像进行预处理和特征提取,为分类识别做准备。
3.分类识别模块:应用机器学习或深度学习算法,对货物进行精准分类。
4.分拣执行模块:基于识别结果,控制机械臂或其他执行机构完成分拣任务。
技术优势
图像识别分拣系统的优势在于:
-提高分拣效率和准确性:自动化技术显著提升分拣速度,减少人为错误。
-降低人力成本:减少对人工分拣的依赖,降低劳动强度和成本。
-适应性强:能够适应各种特殊环境,处理多种类型的货物。
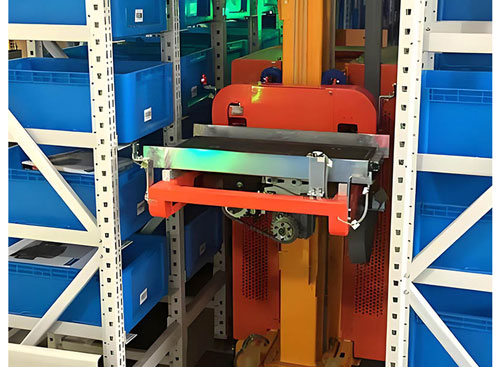
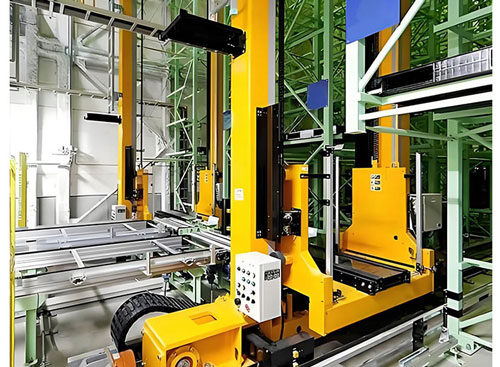
-提高仓储空间利用率:配合立体仓模式和智能设备,优化空间使用。
应用场景
图像识别分拣系统在以下领域表现出色:
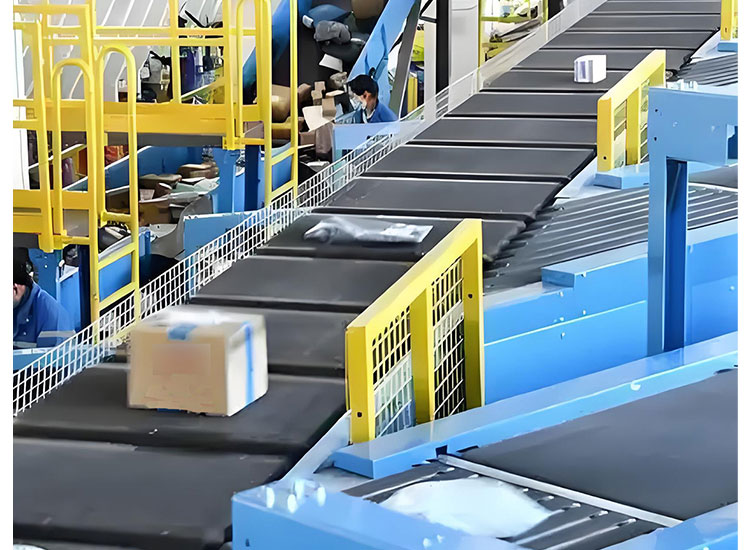
-物流行业:应对无序分拣挑战,提高周转箱拆码垛和化妆品分拣等项目的效率。
-制造业:在工厂生产中,用于物料分拣,提高生产自动化水平。
案例效果
在实际应用中,图像识别分拣系统展现出显著的效果:
-周转箱拆码垛:实现24小时工作,节省人力成本60%,识别错误率仅为0.1%。
-化妆品分拣:24小时工作,节省人力成本40%-60%,分拣准确率99.9%,识别错误率低于0.01%。
配置与扩展性
图像识别分拣系统的配置通常包括自动化设备、信息化系统和智能化布局:
-自动化设备:如自动分拣机、自动装卸货机等,提高作业效率,减少人为错误。
-信息化系统:包括WMS(仓库管理系统)、WCS(仓库控制系统)等,实现实时监控和管理。
-智能化布局:合理规划货物存储区、拣货区和运输道路,提高操作效率。
系统具有良好的扩展性,能够根据企业的发展需求灵活扩展系统功能。模块化设计使得未来可以根据需求对各个模块进行独立升级和扩展,适应不同的应用场景,满足企业规模变化的需求。
总结而言,图像识别分拣系统通过先进的计算机视觉技术,实现了生产流程的自动化和智能化,提高了生产效率和质量,降低了人工成本,在物流和制造业等领域有着广泛的应用前景。
于经理 130 6402 1716
服务热线